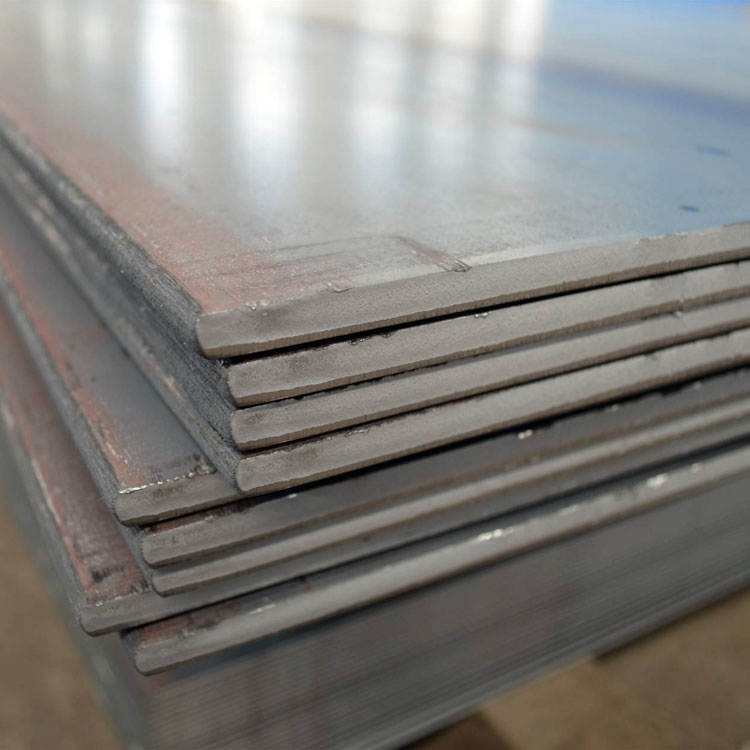
钢板折弯是将平板顺利获得折弯机施加压力,使板材沿设定线条产生塑性变形,形成所需角度与形状的加工方式。花纹板踏步的折弯成型,需结合板材纹路特点与使用要求控制工艺参数。
折弯前的准备:
湖南花纹板表面带有凸起纹路,折弯线宜避开纹路凸起处或沿纹路方向布置,减少折弯时纹路开裂的风险。下料尺寸按展开图计算,考虑折弯半径与回弹量。折弯机上下模选用与板厚匹配的规格,模具表面保持清洁,避免压伤板面。湖南钢板折弯前确认板材材质与厚度,碳素结构钢与低合金钢的折弯性能存在差异,需调整压力与速度。
折弯成型要点:
折弯时板材放置位置需与下模对中,确保折弯线准确。花纹板踏步常涉及多道折弯,如踏步面板与立板连接、边缘包边等,各道折弯的顺序需合理安排,避免已成型部位干涉后续操作。折弯半径不宜过小,半径过小易导致外侧拉裂。对于纹路较深的板材,折弯部位可适当增大半径。折弯速度保持平稳,减少冲击。
成型后检查与加工:
折弯完成后检查角度、尺寸与表面状态。角度偏差可顺利获得调整折弯机参数修正。踏步板边缘如需焊接,折弯后清理焊接区域。
湖南钢板加工中,折弯件与other部件的组对需保证配合间隙。
钢板加工厂家可依据踏步图纸给予折弯成型服务,湖南隆盛达供应花纹板及加工服务,关注折弯工艺的用户可来电咨询。
【注】本文部分性能及成分参数等整理自公开行业资料,仅作行业知识科普参考,若有涉及数据错误及版权等问题请联系我方及时删除修改。